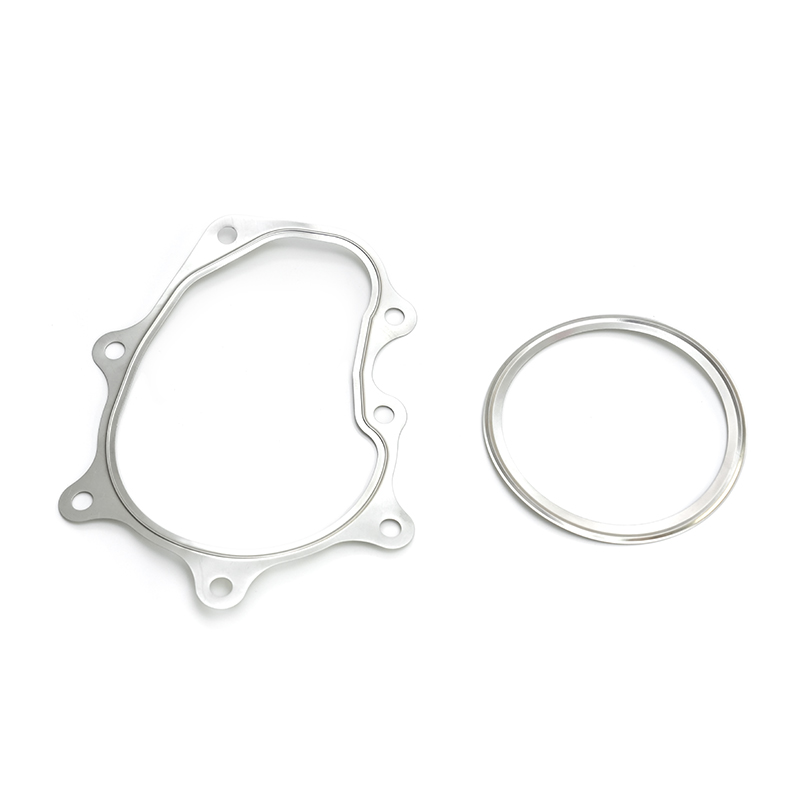
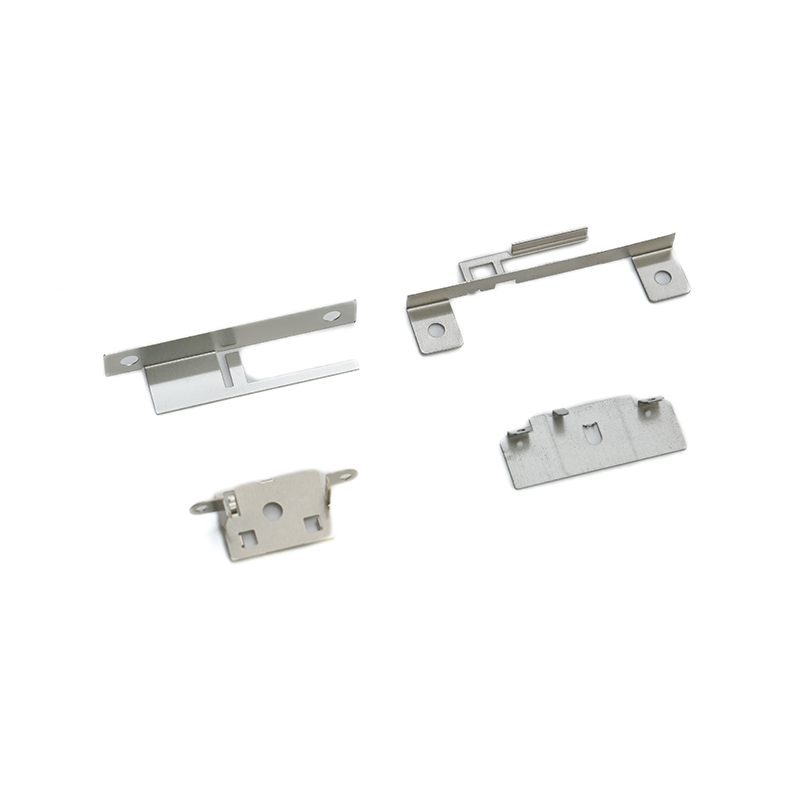
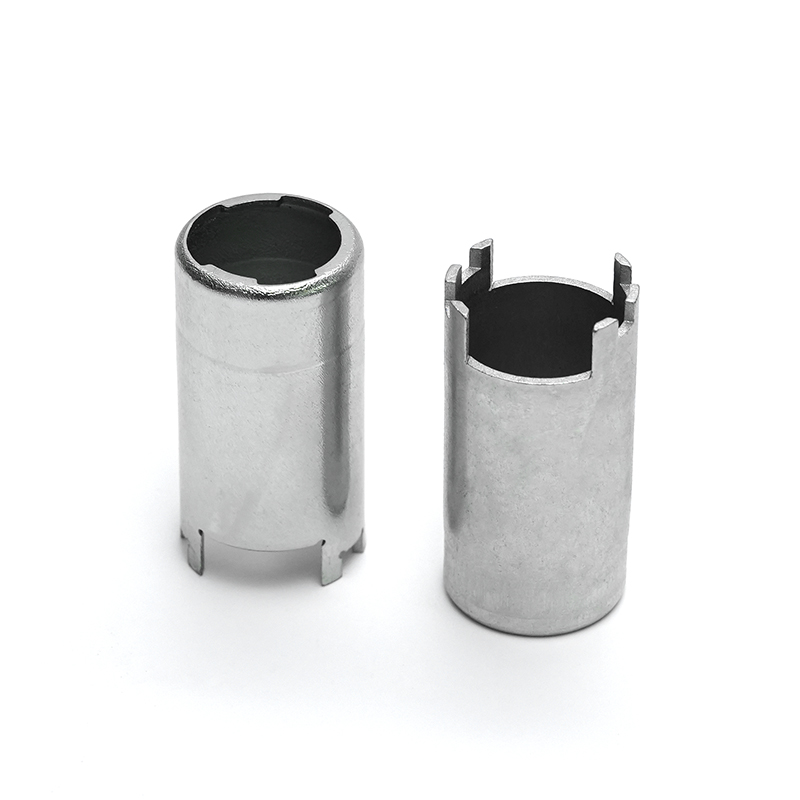
Для инженера, определяющего межсоединения, менеджера по закупкам, подбирающего сепараторы подшипников, или проектировщика продукции, оптимизирующего рассеивание тепла, медные штампованные детали часто представляют собой сочетание производительности и технологичности, с которым могут сравниться лишь немногие другие типы компонентов. Проблема заключается не в том, можно ли штамповать медь, а в том, как выбрать правильный сплав, определить допуски, которые сбалансируют стоимость и функциональность, и задать поставщикам правильные вопросы, прежде чем будет нарезан первый инструмент.
Что такое медные штампованные детали?
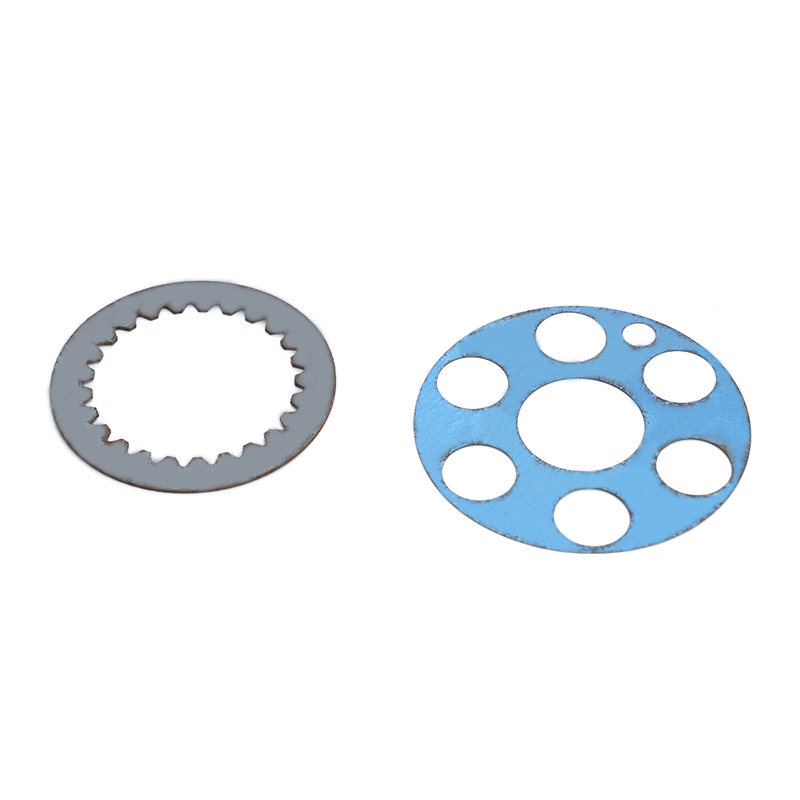
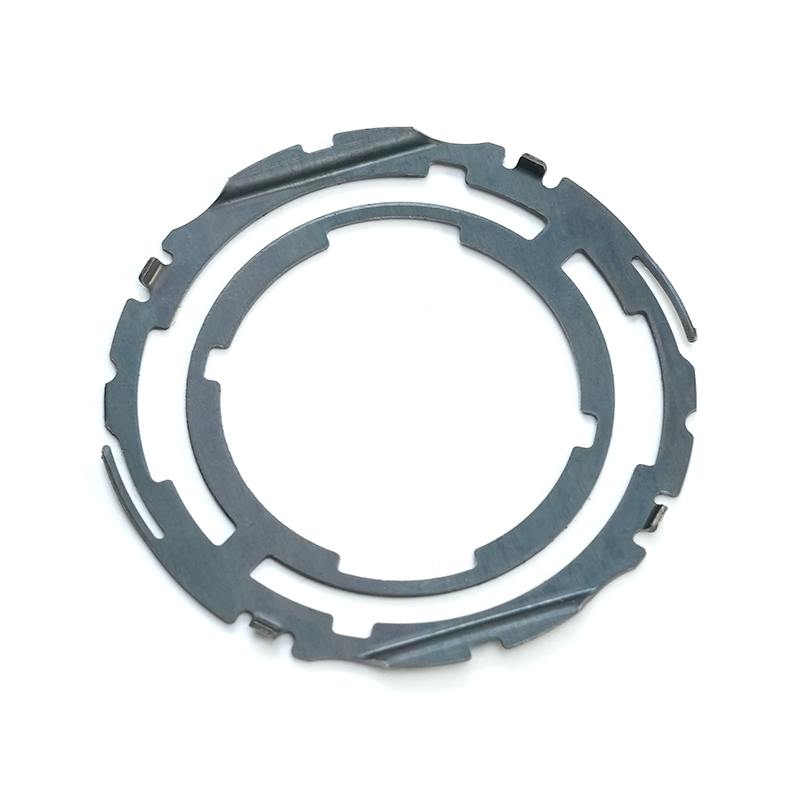
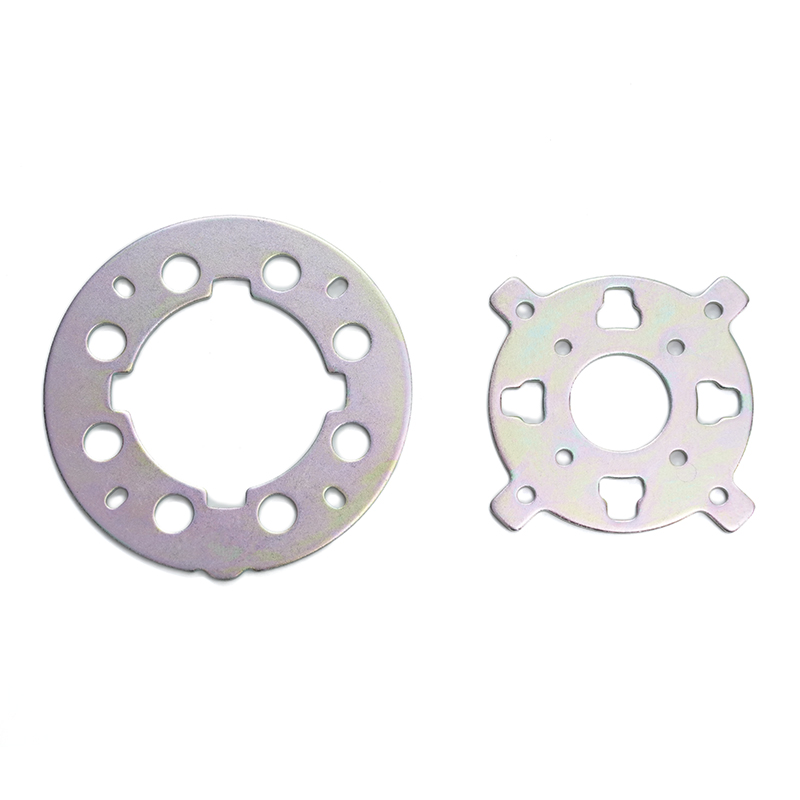
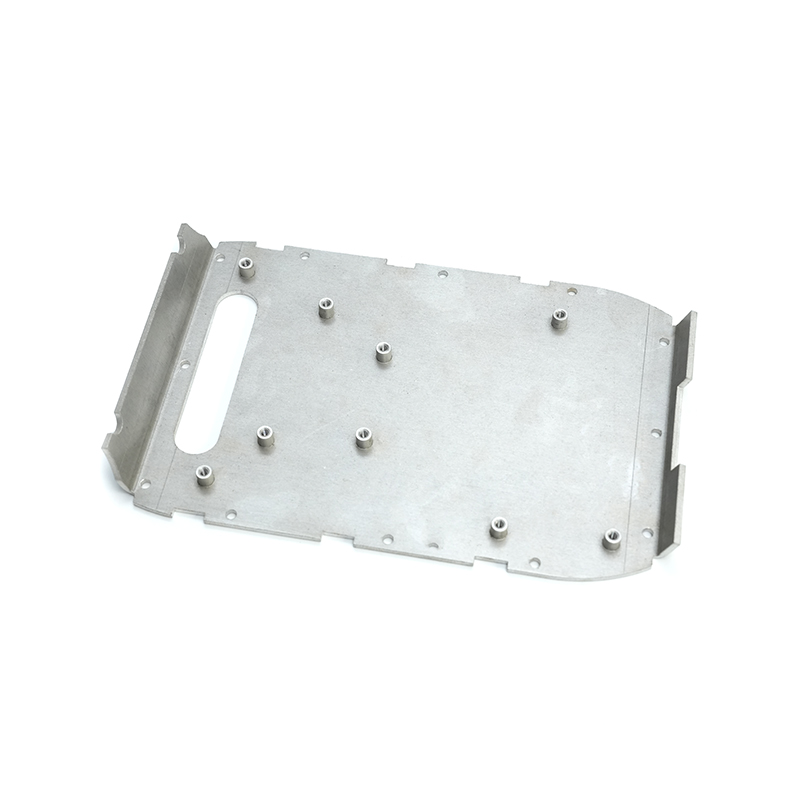
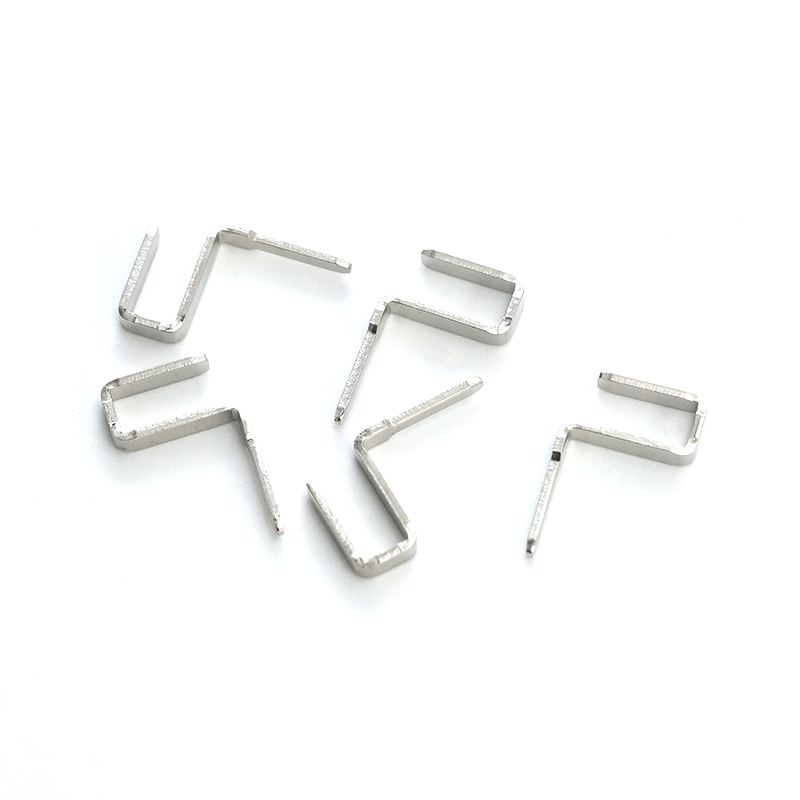
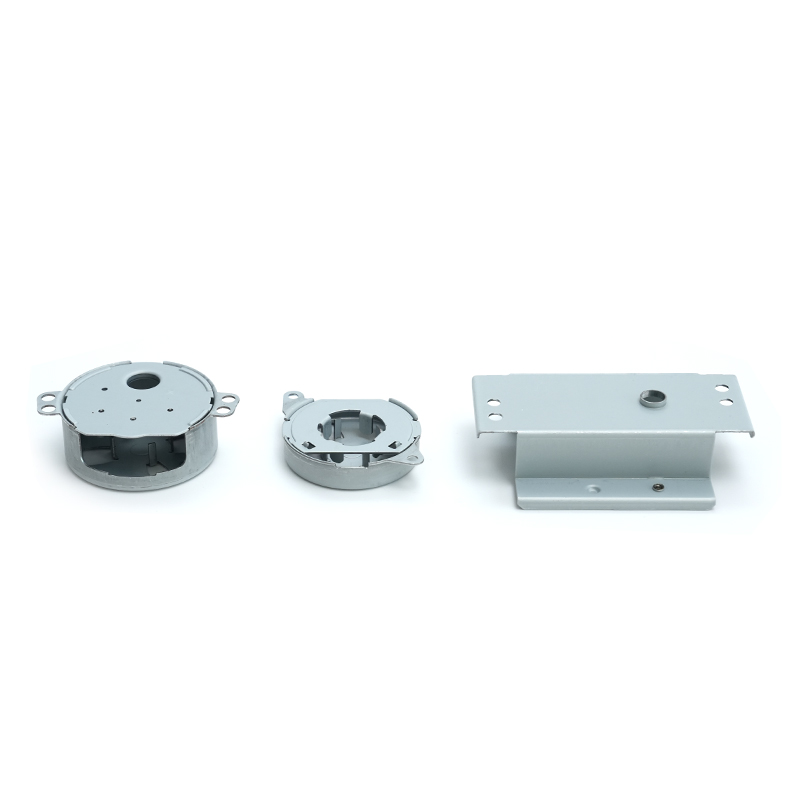
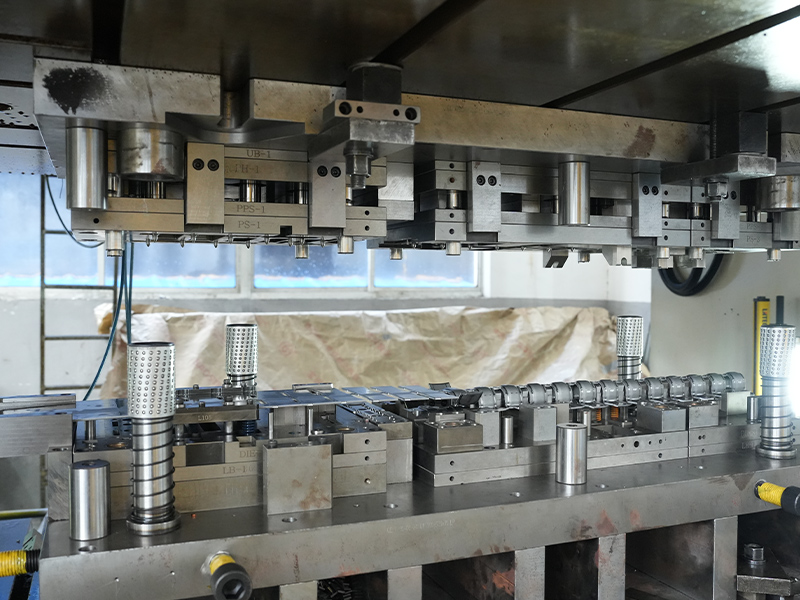
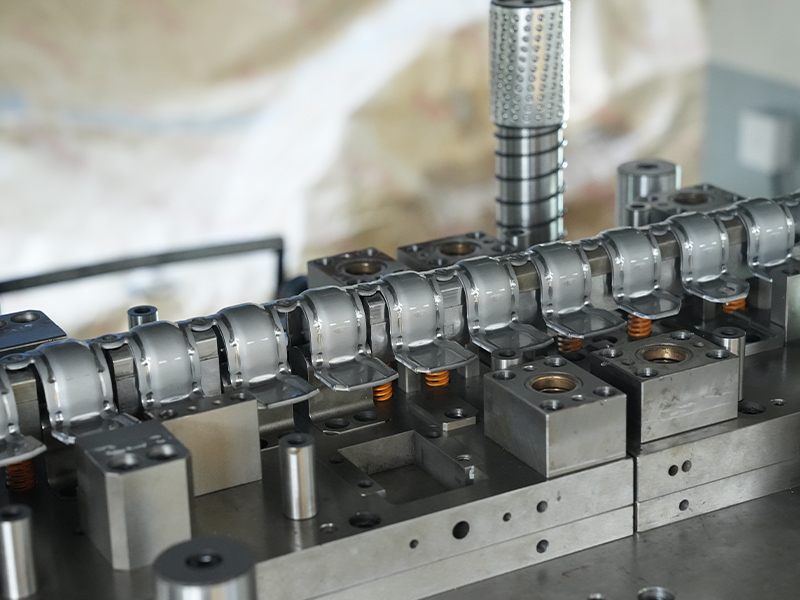
Медные штампованные детали представляют собой прецизионные металлические детали, производимые путем подачи полосы меди или медного сплава через прогрессивную или составную штамповочную матрицу под большим тоннажем. Полосу вырубают, прокалывают, сгибают, тянут и чеканят в последовательности станций, часто со скоростью, превышающей 200 ударов в минуту. В результате получается деталь чистой формы, отвечающая жестким требованиям к размерам с минимальной вторичной обработкой, что имеет решающее значение в крупносерийных электротехнических, автомобильных и промышленных приложениях.
Обзор процесса
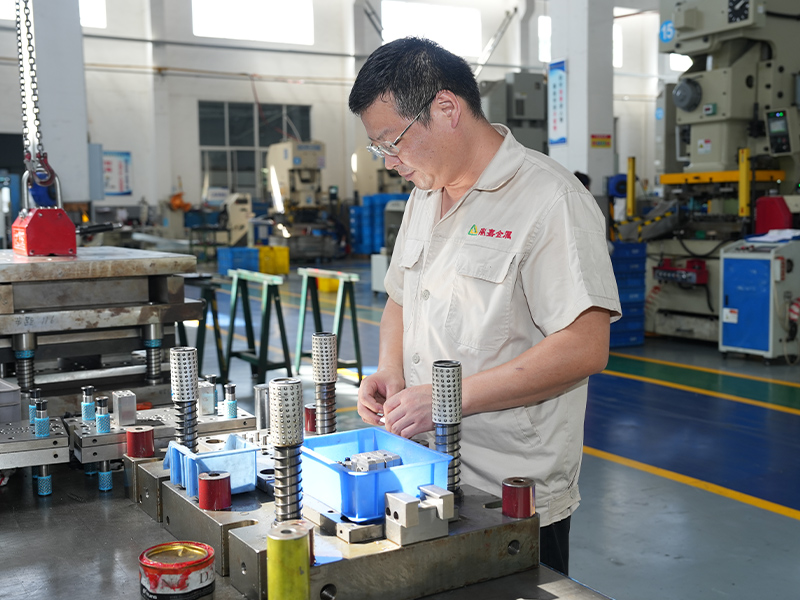
Производственный процесс начинается с медной полосы, обычно толщиной от 0,05 до 3,0 мм, которая подается из рулона в пресс. Прогрессивная матрица выполняет несколько операций за один ход. Непрерывный характер процесса обеспечивает постоянную повторяемость деталей и поддерживает ежегодные объемы производства от 100 000 до десятков миллионов штук. Ключевые этапы включают в себя пилотирование для точного выравнивания, вырубку внешнего профиля, формирование таких элементов, как радиусы или тиснения, и отделение готовой детали от носителя. Передовые инструменты объединяют встроенные в штамп системы датчиков и машинного зрения для выявления отклонений в режиме реального времени.
Почему стоит выбрать медь?
Электропроводность меди (до 100 % IACS для чистых марок) делает ее предпочтительным материалом для токоведущих компонентов. Его теплопроводность, примерно в 20 раз превышающая теплопроводность нержавеющей стали, отводит тепло от чувствительных переходов в модулях питания и светодиодных сборках. Кроме того, медь обеспечивает естественную коррозионную стойкость без необходимости защитного покрытия во многих помещениях, а ее высокая пластичность позволяет придавать ей сложные формы, которые могут расколоть менее податливые материалы. По сравнению с алюминием, штампованные детали из меди исключают риск гальванической коррозии при соединении с медными проводниками и уменьшают количество отказов оконечных устройств в течение жизненного цикла продукта.
Выбор правильного медного сплава
Выбор сплава является наиболее важным решением в процессе спецификации. Электрические, механические, термические и экономические факторы необходимо сопоставлять с предполагаемой рабочей средой. Каждый из трех наиболее часто штампуемых семейств меди — чистая медь, латунь и фосфористая бронза — представляет собой отдельный компромиссный профиль.
Чистая медь, латунь, фосфористая бронза
| Сплав | Проводимость (%IACS) | Типичное UTS (МПа) | Пластичность | Основное преимущество |
|---|---|---|---|---|
| C11000 (ETP Медь) | 100 | 220–310 | Отлично | Самая высокая электро/тепловая проводимость |
| C26000 (картридж латунь) | 28 | 310–580 | Хорошо | Обрабатываемость и баланс затрат |
| C51000 (Фосфористая бронза) | 15 | 470–690 | Умеренный | Усталостная устойчивость и пружинящие свойства |
Чистая медь (C11000) не имеет себе равных для шин, контактов распределения питания и радиаторов, где требуется минимальное падение напряжения или максимальная теплопередача. Однако его низкий предел текучести ограничивает его использование в подпружиненных контактах. Латунь (C26000) предлагает благоприятный баланс прочности, коррозионной стойкости и более низкой стоимости сырья, что делает ее идеальной для разъемов, клемм и декоративной промышленной арматуры. Фосфористая бронза (C51000) обеспечивает наилучшее сочетание пружинных свойств и усталостной долговечности, на что ежегодно опираются миллиарды электрических контактных пружин и пальцев, защищающих от электромагнитных помех. Способность этого сплава сохранять контактное усилие в течение тысяч циклов соединения делает его незаменимым в разъемах и гнездах реле.
Факторы выбора материала
Помимо проводимости и прочности, матрица выбора должна включать формуемость (ограничения по соотношению R/t), устойчивость к релаксации напряжений при повышенной температуре и совместимость с последующими процессами нанесения покрытия или сварки. Для радиатора процессора преобладают коэффициент температуропроводности и простота пайки; для сепаратора подшипника приоритетными являются усталостная прочность при циклических нагрузках и совместимость масел. Начиная с доминирующего вида отказа в приложении — электрического перегрева, механического разрушения или коррозии — быстро сужается область применения сплавов и предотвращается завышение спецификаций, приводящее к увеличению затрат на материалы.
Вопросы проектирования и производства
Даже оптимальный выбор сплава не сможет обеспечить производительность и качество, если геометрия детали игнорирует основы деформации листового металла. Раннее сотрудничество между инженером-конструктором и поставщиком штамповочных изделий может сократить время изготовления оснастки и избежать дорогостоящих сбоев на месте.
Радиус изгиба и пружинение
Минимальный внутренний радиус изгиба, равный одной толщине материала, является безопасной отправной точкой для большинства медных сплавов, но более узкие радиусы возможны в отожженных материалах с благоприятным направлением зерен. Пружинное восстановление — упругое восстановление, которое приводит к раскрытию угла изгиба после втягивания пуансона — должно быть компенсировано геометрией инструмента. Медные сплавы обычно обладают меньшей упругостью, чем нержавеющая сталь, однако для фосфористой бронзы могут потребоваться углы перегиба от 2° до 6° в зависимости от состояния. Прогнозирование упругого возврата с помощью моделирования методом конечных элементов сокращает количество итераций при испытаниях и обеспечивает стабильность размеров всей партии рулонов.
Допуски и контроль точности
Прогрессивная штамповка обычно обеспечивает допуски на размеры критически важных элементов в размере ±0,05 мм, а более жесткие ограничения достижимы с помощью станков для чеканки или бритья в штампе. Размер отверстий, шаг отверстий и требования к плоскостности должны быть проверены на соответствие отраслевым стандартам, таким как ISO 2768. Например, для тонкостенных медных сепараторов подшипников поддержание постоянной толщины стенок и концентричности в пределах 10 мкм определяет динамический баланс сепаратора и уровень шума в прецизионных двигателях. Поставщик, имеющий собственную разработку оснастки и возможности шлифования на станках с ЧПУ, лучше подготовлен к обеспечению микродопусков при миллионах ударов.
Поверхностная обработка и последующая обработка
Многие медные штамповки используются в первоначальном виде, полагаясь на их собственную коррозионную стойкость. Когда требуется дополнительная защита или возможность пайки, наносится гальваническое покрытие оловом, серебром или никелем с использованием процессов выборочного или общего покрытия. Пассивационная обработка и покрытие против потускнения являются обычными для латунных компонентов, предназначенных для видимых или суровых сред. Поставщик штамповки должен проверить адгезию покрытия с помощью испытаний на термический удар и измерить толщину покрытия в микрошлифах.
Типичные применения медных штампованных деталей
Универсальность штампованных медных компонентов отражается в их присутствии во многих отраслях: от межкомпонентных соединений нанометровых микросхем до мощных промышленных распределительных устройств. Следующие примеры представляют важные области применения, в которых свойства меди напрямую влияют на производительность продукта.
Электрические и электронные компоненты
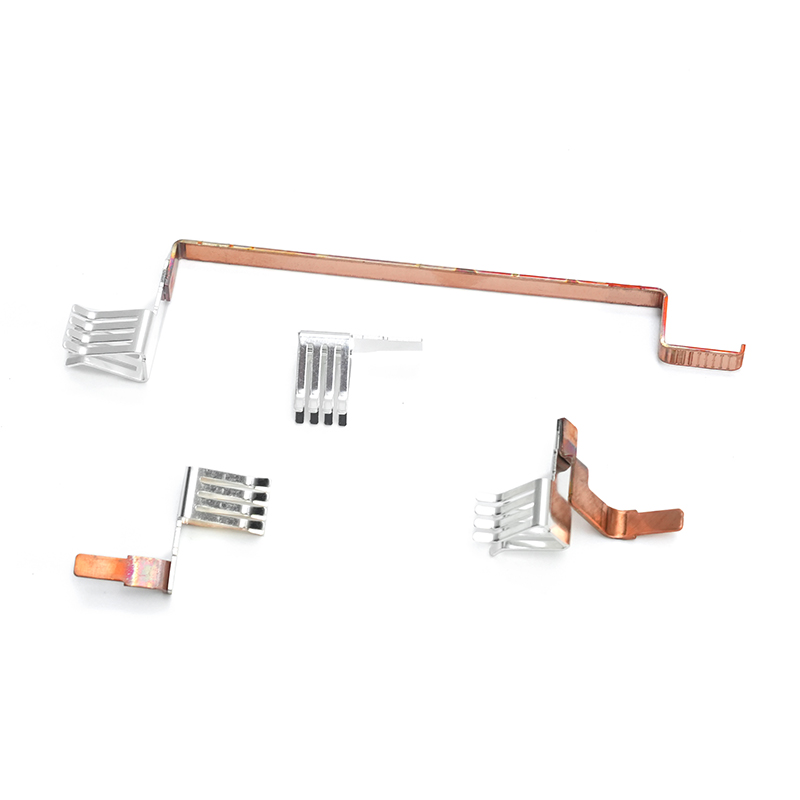
Более 60% потребления меди в штампованной форме приходится на распределение электроэнергии и электронные соединения. Клеммные колодки, зажимы предохранителей, заземляющие ленты и экраны EMI/RFI производятся миллиардами ежегодно. Штампованные контакты из фосфористой бронзы являются основой модульных разъемов и устройств чтения смарт-карт, где постоянная сила вставки и долгосрочная надежность не подлежат обсуждению.
Автомобильные и промышленные подшипники
Штамповки из медного сплава играют важную, но часто невидимую роль во вращающемся оборудовании. Тонкостенные медные сепараторы подшипников удерживают тела качения в подшипниках высокоскоростных электродвигателей, сочетая малый вес с превосходной совместимостью со смазочными материалами. Латунные пылезащитные колпачки подшипников и фиксаторы уплотнений защищают от загрязнения, сохраняя при этом точное осевое расположение. Эти компоненты должны выдерживать центробежные силы, термоциклирование от -40 °C до 150 °C и миллионы циклов вращения без деформации.
Решения по управлению температурным режимом
От ребер радиатора процессора до базовых плат силовых полупроводников — штампованные медные детали обеспечивают тепловой путь, необходимый для поддержания температуры перехода в безопасных рабочих пределах. Массив медных ребер с заточкой или штамповкой обеспечивает большую площадь поверхности и низкий перепад давления на стороне воздуха, что имеет решающее значение для охлаждения серверов. Способность штамповать ребра сложной геометрии, а затем припаивать их к тепловым трубкам демонстрирует ряд дополнительных процессов, которые может координировать компетентный поставщик штамповочных изделий.
Поиск медных штампованных деталей: контрольный список покупателя
Хорошо подготовленный пакет запросов цен повышает точность цен и раскрывает техническую глубину поставщика еще до того, как будут сделаны инвестиции в инструменты. В следующих разделах описывается, какую информацию собирать и как оценивать производственную компетентность.
Что подготовить перед запросом ценового предложения
- Подробный 2D-чертеж и 3D-модель CAD: Включите все критические размеры, допуски и ссылки на исходные данные.
- Спецификация материала: Марка сплава, состояние (например, H02, H04) и любые сертификаты предпочтительного поставщика.
- Годовой объем и частота поставок: Определите, является ли эта деталь постоянным продуктом или резким спросом в зависимости от проекта.
- Требования к поверхности: Укажите, приемлема ли неизолированная медь или действуют ли ограничения на остатки гальванического покрытия, пассивации или очистки.
- Среда применения: Диапазон рабочих температур, воздействие химикатов и материалы сопрягаемых деталей обнаруживают скрытые риски, влияющие на выбор материалов и покрытий.
Проверка качества и сертификаты
Компетентный поставщик медной штамповки продемонстрирует статистический контроль процесса с помощью индексов возможностей процесса (Cpk ≥ 1,33 для критических характеристик) и будет поддерживать систему управления качеством, сертифицированную по стандарту ISO 9001. Для автомобильных компонентов безопасности сертификация IATF 16949 добавляет дополнительный уровень предотвращения дефектов и отслеживания. Сертификаты на входящие материалы должны соответствовать стандарту ASTM B152 или его эквиваленту, а отслеживание партии до завода является стандартным ожиданием. Отчеты о проверке первого изделия, содержащие полноразмерную компоновку, измерения проводимости и микрографическое поперечное сечение штампованных кромок, предоставляют объективное свидетельство зрелости процесса.
Оценка возможностей поставщика
Помимо цены за штуку, оцените широту собственного проектирования и производства оснастки, диапазон тоннажа пресса (обычно от 25 до 400 тонн для штамповки меди) и вторичные операции, такие как нарезание резьбы, клепка или автоматический оптический контроль. Поставщик, который разрабатывает собственные прогрессивные штампы и ведет базу данных истории инструментов, может быстрее реагировать на изменения в конструкции и заранее планировать техническое обслуживание инструментов. Поищите документально подтвержденный опыт производства тонкостенных медных сепараторов подшипников, сложных радиаторных ребер или непрерывных контактных полос из фосфористой бронзы — эти применения требуют глубоких знаний о материалах и контроля процесса, которых нет у обычных штамповочных предприятий.
Прецизионная штамповка меди находится на стыке материаловедения, приборостроения и экономики массового производства. Привязывая спецификацию к доминирующим функциональным требованиям и заранее задавая поставщикам подробные вопросы о процессах, группы проектирования и закупок могут обеспечить компоненты, соответствующие целевым показателям производительности, без скрытых надбавок к затратам. Наилучшие результаты штамповки меди достигаются в результате партнерских отношений между проектированием и производством, в которых опыт поставщика материалов и инструментов используется начиная с этапа разработки концепции.