简体中文
НОВОСТИ
Дом / Новости / Новости отрасли / Практическое руководство по штамповке деталей из железа: материалы, процесс и выбор поставщика

Когда штампованный железный кронштейн поступает на производственную линию, первое, что проверяет опытный инспектор, — это не напечатанный размер. Это качество кромки, ровность поверхности и правильность изгиба. Все три говорят вам, воспринимал ли поставщик деталь как сборочный компонент, а не просто плоскую форму. В нашей штамповочной мастерской мы видели множество рисунков, которые выглядят простыми, но для их правильного изготовления требуются знания материала и опыт штамповки.
Производительность штампованной детали зависит от марки материала, конструкции штампа и управления процессом. Эта комбинация решает, выдержит ли деталь вибрацию, давление и температуру в условиях применения. Если ваш поставщик правильно угадает только один из этих факторов, деталь выйдет из строя так, что ее будет трудно обнаружить, пока она не будет уже установлена.
Штамповочная деталь из железа — это деталь, изготовленная путем подачи плоского рулона или листового металла в штамповочный пресс, где штамп режет, сгибает или формирует материал. В производственных разговорах эта категория обычно охватывает низкоуглеродистую сталь, углеродистую сталь, пружинную сталь и иногда нержавеющую сталь. В результате этого процесса производятся простые шайбы, монтажные кронштейны, прокладки и механические корпуса, а также изделия сложной формы с жесткими требованиями к размерам.
Что отличает штамповку железа от обычного производства листового металла, так это повторяемость. Как только матрица проверена, каждый ход дает одно и то же поперечное сечение с минимальными отклонениями. Именно эта последовательность является причиной того, что производители автомобилей, электроники и медицинского оборудования используют штампованные детали для больших объемов производства. Более широкое объяснение процесса и его преимуществ см. в нашем обзоре использования и процесса производства деталей для штамповки железа.
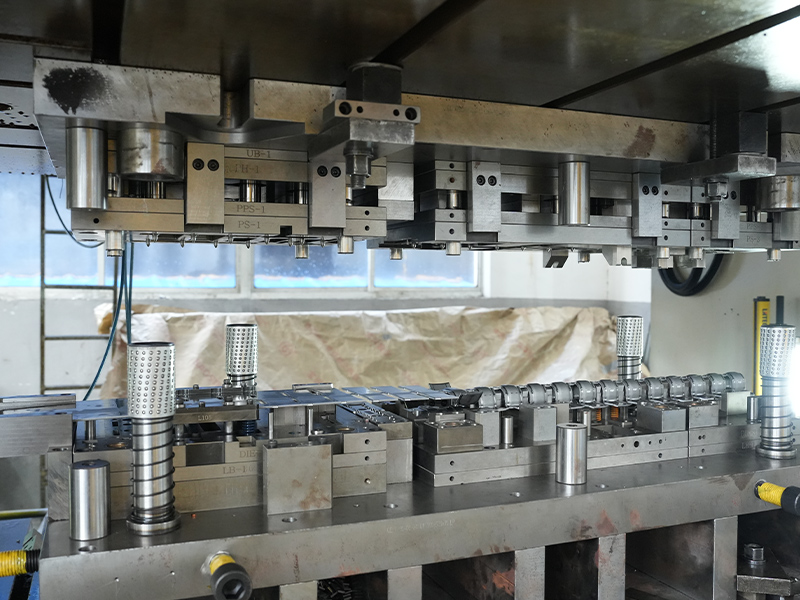
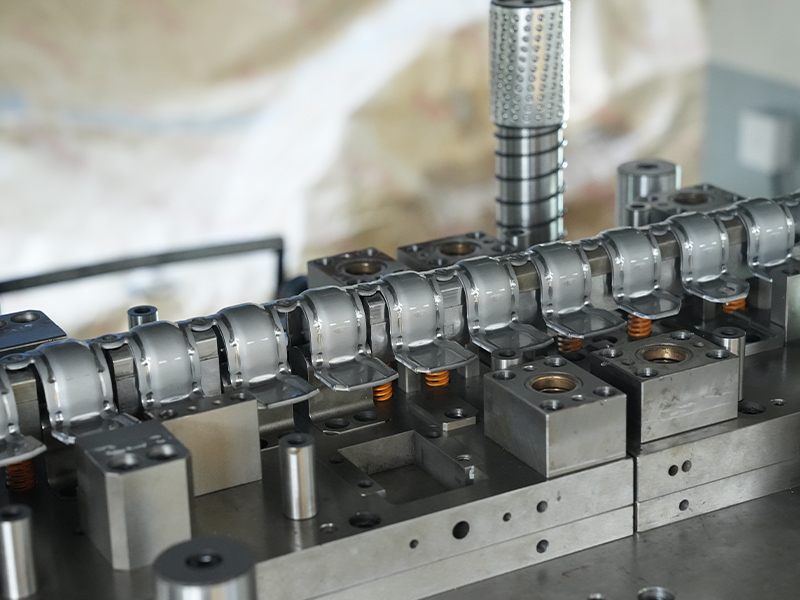
Последовательность начинается с катушки или заготовки, и каждая операция происходит на штампе. Заготовкой и прошивкой удаляют внешний профиль и внутренние отверстия. Сгибание и волочение изменяют форму металла. Простая матрица выполняет одну операцию; прогрессивная матрица пропускает полосу через несколько станций и формирует всю деталь за один цикл прессования.
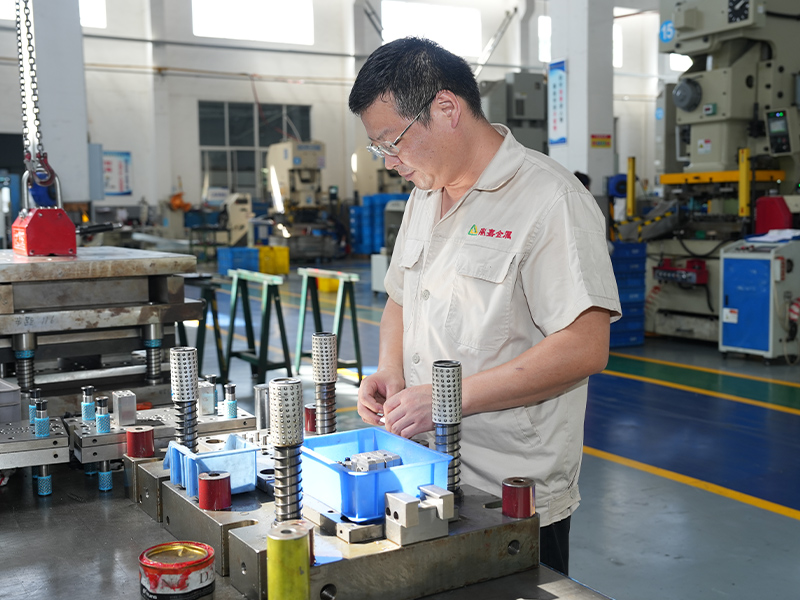
При проектировании штампа фактически решаются стоимость и качество штамповки. Опытный производитель может отрегулировать припуск на изгиб, переместить направляющее отверстие или изменить структуру полосы перед резкой стали. В Changzhou Dingjia Metal Technology мы проектируем, изготавливаем и обслуживаем собственные штампы. Это сокращает циклы внесения изменений и помогает производственной команде точно понять, почему необходимо контролировать ту или иную функцию.
Наш прессовый цех располагает 24 прессами и может обрабатывать штамповки, требующие усилия до 500 тонн. Завод занимает 5400 квадратных метров, и в 2024 году мы добавили еще 1500 квадратных метров для расширения вторичных операций. Эта шкала полезна для клиентов, которым нужно более одного прототипа; это позволяет нам использовать прогрессивные инструменты на производственных скоростях, сохраняя при этом возможность для мелкосерийного производства.
Самое распространенное оправдание неудачной штампованной детали – «мы просили железо». Без определения марки материала поставщик штамповочных изделий не может предсказать гибкость, качество кромки и выдержит ли деталь нагрузку. В таблице ниже сравниваются основные семейства металлов, используемые в штамповке.
| Семейство материалов | Типичные оценки | Чего ожидать | Обычные штампованные детали |
|---|---|---|---|
| Низкоуглеродистая сталь | ДК01, СПКК, К195 | Хорошая формуемость, низкая стоимость, легкость нанесения покрытия; более низкая прочность, чем у марок с более высоким содержанием углерода. | Кронштейны, монтажные пластины, крышки, корпуса. |
| Углеродистая сталь | К235Б, С275ДЖР | Более высокая прочность и жесткость; менее прощает крутые повороты, чем низкоуглеродистая сталь. | Несущие кронштейны, рамы, фланцевые детали. |
| Пружинная сталь | 65Mn, Ck67 | Твердость, эластичность и усталостная прочность после термообработки. | Зажимы, пружины, пластины регулировки сиденья, штампованная металлическая шрапнель. |
| Нержавеющая сталь | 304, 316, 410 | Коррозионная и термостойкость; прочность с более тонкими секциями стенок. | Прокладки, теплозащитные экраны, уплотнительные кольца турбины, кронштейны. |
Если деталь будет оцинкована или фосфатирована, обратите внимание на базовую поверхность. Окалина, остатки масла или дефекты на рулоне проявятся после нанесения покрытия. Марка также влияет на величину упругого возврата: высокопрочный материал может потребовать небольшой компенсации матрицы, а толщина должна оставаться в пределах допуска, чтобы матрица работала правильно. Учитывайте также направление волокон; изгиб параллельно направлению прокатки может привести к образованию трещин на остром радиусе, поэтому хороший поставщик по возможности отрегулирует ориентацию подачи.
Крупнейшими потребителями штампованных деталей являются производители автомобилей, электроники, промышленного оборудования и медицинского оборудования. Причина проста: штамповка обеспечивает постоянство размеров, на которое полагаются сборочные линии, при цене за деталь, которую механическая обработка не может обеспечить при больших объемах.
Кронштейны, пластины регулировки сиденья, детали гидротрансформатора, уплотнительные прокладки турбонаддува и теплозащитные экраны являются типичными штампованными деталями. Штампованная железная прокладка в клапане или насосе должна сидеть ровно и равномерно сжиматься; любая волнистость создает путь утечки. Для более подробного ознакомления с распространенными конструкциями посетите нашу страницу продукта для штампованная железная прокладка показывает, как выглядит готовая к производству деталь.
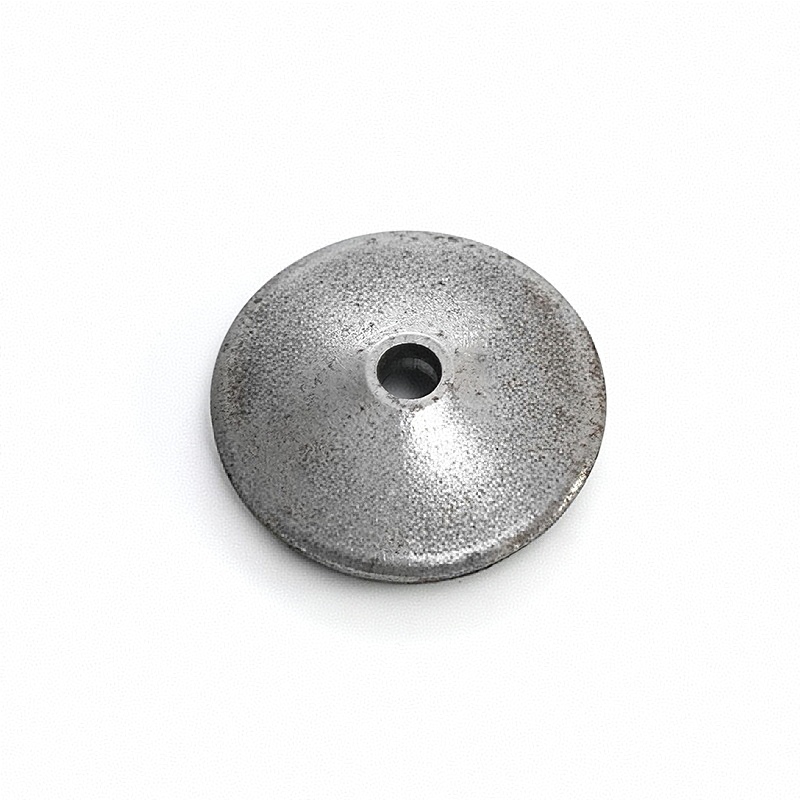 Поставщики прокладок из штампованного железа на заказ, Компания Changzhou Dingjia Metal Technology Co., Ltd. - это китайские поставщики прокладок из штампованного железа на заказ и компания по производству прокладок из штампованного железа, наша железная прокладка ... Просмотреть продукт →
Штампованные детали меньшего размера часто используются в корпусах соленоидов, корпусах уплотнений конденсаторов, штырях и разъемах. Когда компоненту необходимы ферромагнитные свойства, естественным выбором является материал на основе железа. Например, корпус электромагнитного клапана концентрирует магнитное поле, сохраняя при этом компактность узла. Мы производим Корпуса электромагнитных клапанов из штампованного железа для систем управления жидкостью и электромеханических систем, характеристики которых проверены на соответствие функциональным требованиям заказчика.
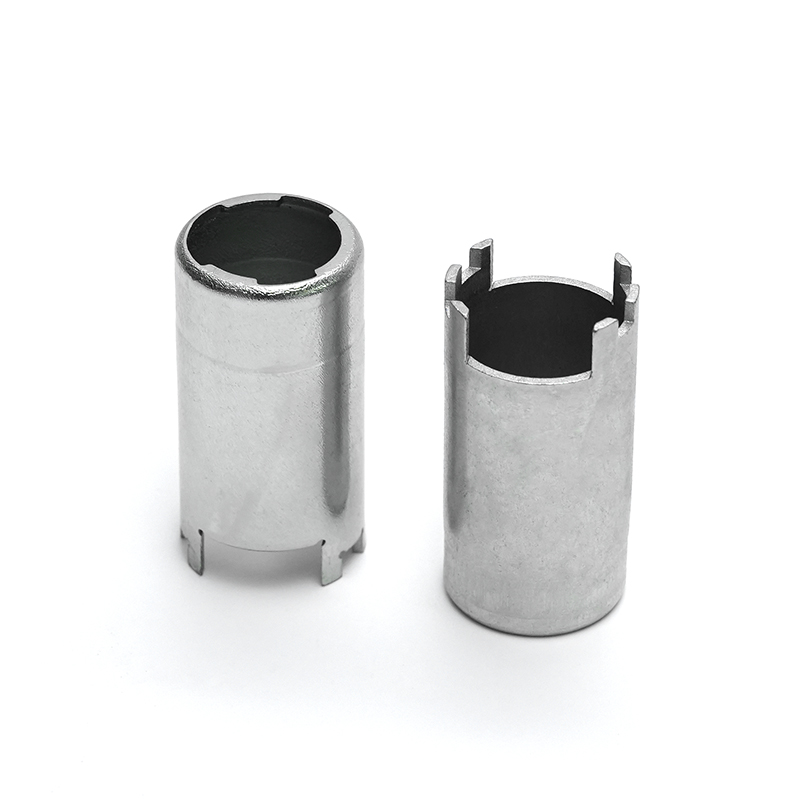 Поставщики корпусов электромагнитных клапанов из штампованного железа, Компания Changzhou Dingjia Metal Technology Co., Ltd. - это китайские поставщики корпусов электромагнитных клапанов из штампованного железа и электромагнитных клапанов из штампованного железа ... Просмотреть продукт →
Фрикционные пластины, кронштейны зацепления шестерен, узлы сердечников клапанов и масляные перегородки штампуются, поскольку этот процесс позволяет сохранять плоскостность и положение отверстий без дорогостоящей механической обработки. Масляная перегородка внутри коробки передач предотвращает разбрызгивание масла там, где оно создает сопротивление; прогрессивная матрица сохраняет одинаковый объем изогнутых выступов и отверстий. Более подробную информацию смотрите в нашем штампованная железная масляная перегородка , который предназначен для применения в системах контроля масла.
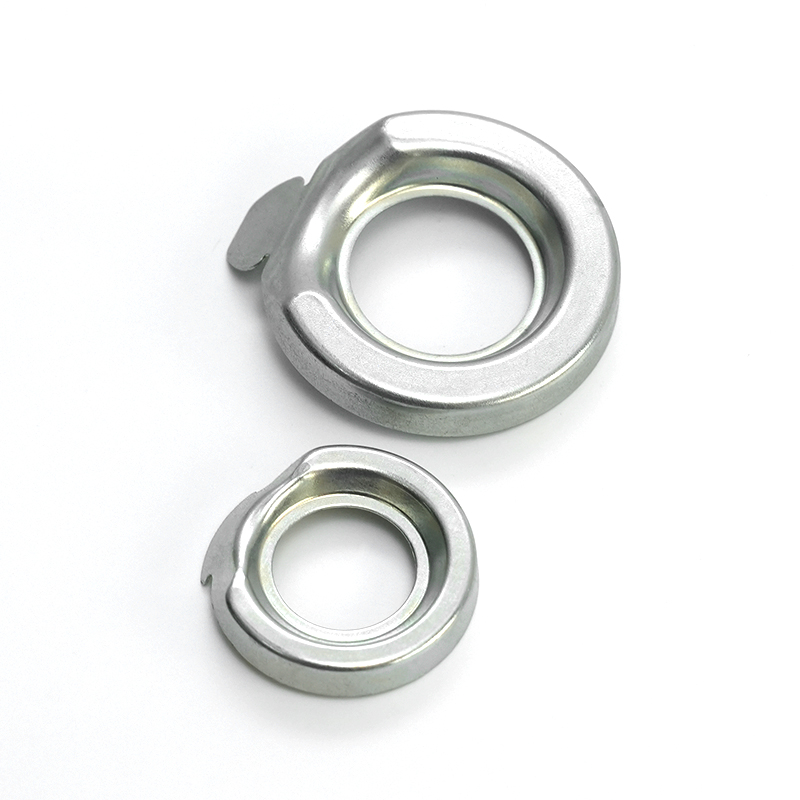 Поставщики штампованных железных масляных перегородок, компания Changzhou Dingjia Metal Technology Co., Ltd. - это китайские поставщики масляных перегородок из штампованного железа и компания по производству масляных перегородок из штампованного железа, компания S ... Просмотреть продукт →
Полный запрос цен включает в себя чертеж, марку материала, обработку поверхности и критические функции. Если вы укажете основной материал, но не укажете условие кромки, поставщик сделает предположения, которые могут соответствовать, а могут и не соответствовать вашей сборке.
Что касается общих допусков, многие покупатели ссылаются на ISO 2768-1. Автомобильные проекты часто включают в себя документацию PPAP, проверку первого изделия и сертификаты на материалы. Хороший поставщик запросит эти данные до того, как выставит цену, а не после того, как штамп будет изготовлен.
Компетентный поставщик проверяет чертеж на технологичность, прежде чем предлагать цену. Они должны указать, находится ли отверстие слишком близко к изгибу, если малый радиус приведет к растрескиванию материала или если допуск больше, чем может выдержать процесс. Если поставщик только цитирует ваш чертеж, не задавая вопросов, производственный риск остается на вашей стороне.
На нашем заводе проверка штампов, проверка первого изделия и производственные проверки являются частью стандартного рабочего процесса. Мы также осуществляем техническое обслуживание штампов собственными силами, что важно для длительных производственных циклов. Производительность пресса имеет меньшее значение, чем способность согласовать конструкцию штампа с функцией и объемом детали.
Прежде чем отправить запрос на расценки, убедитесь, что на чертеже указаны стандарт материала, критические поверхности и ожидаемый годовой объем. Эти три детали позволяют поставщику штамповочного оборудования предложить правильный тип штампа и реалистичную структуру затрат. Если вы не уверены, может ли штампованная деталь заменить обработанный или изготовленный компонент, отправьте чертеж и позвольте инженеру-технологу просмотреть его заранее. Наша команда занимается проектированием штампов, разработкой образцов и производством; мы готовы ответить на вопросы по проектированию еще до этапа ценового предложения, потому что именно там определяется реальная стоимость штампованной детали. Чтобы обсудить конкретную часть, свяжитесь с нашей командой инженеров .
Штамповочные детали из нержавеющей стали: руководство для покупателя по маркам, допускам и применению
2026-08-07Прогрессивное проектирование штампов: процесс, расположение полос, допуски и стоимость оснастки
2026-08-21Ваш адрес электронной почты не будет опубликован. Требуемые поля отмечены *
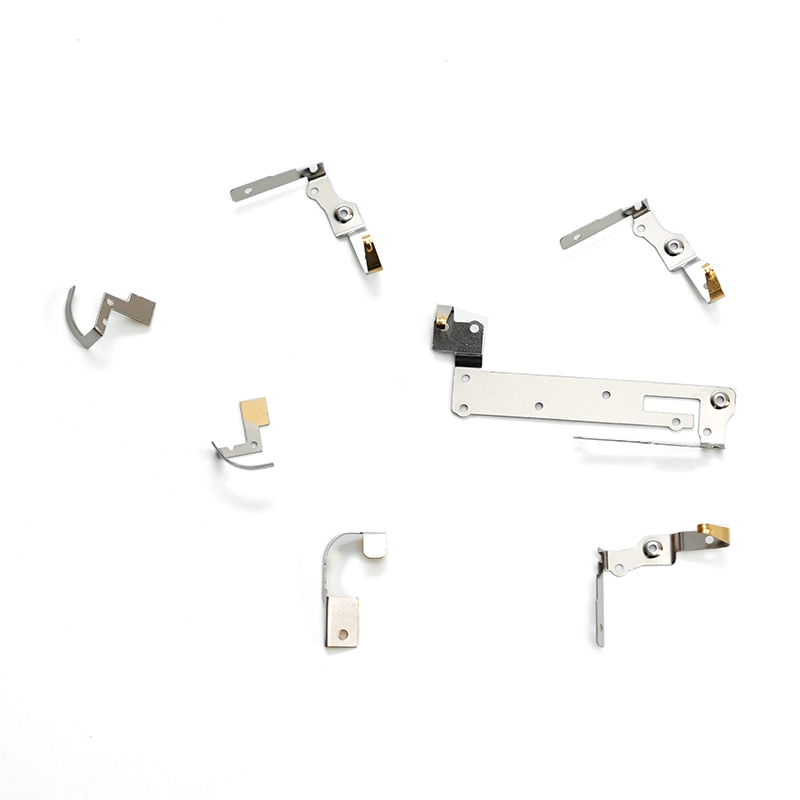
Электронный плагин с штампованной из нержавеющей стали представляет собой точный компонент, изготовленный с использованием расширенных методов штамповки. Изготовленная из высококачественной нержаве...
Смотрите детали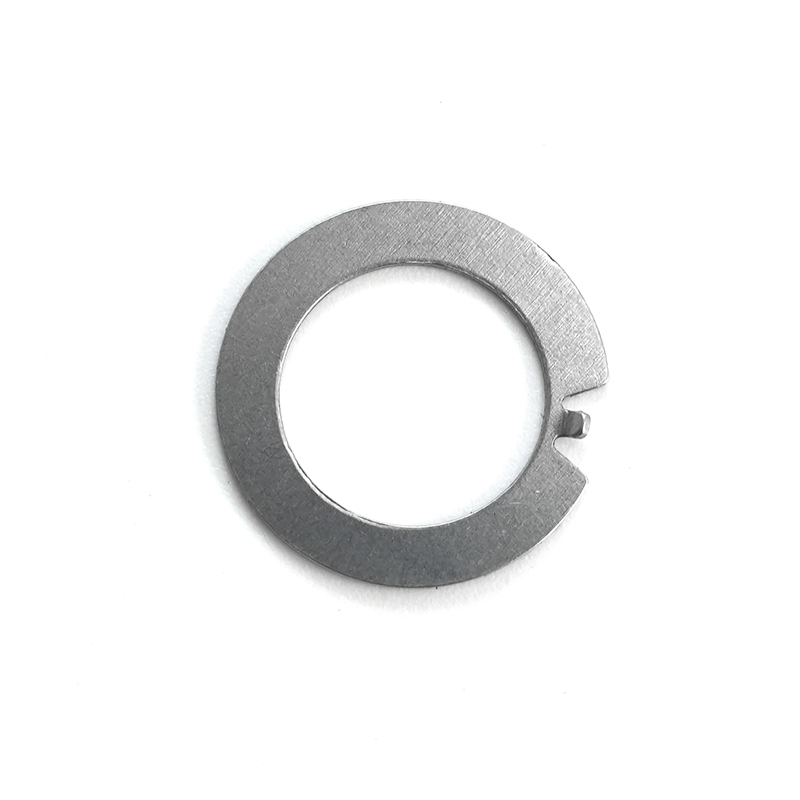
Наша высокотемпературная прокладка из нержавеющей стали разработана для производительности в автомобильных приложениях, которые требуют долговечности в условиях тепла и давления. Изготовленная из н...
Смотрите детали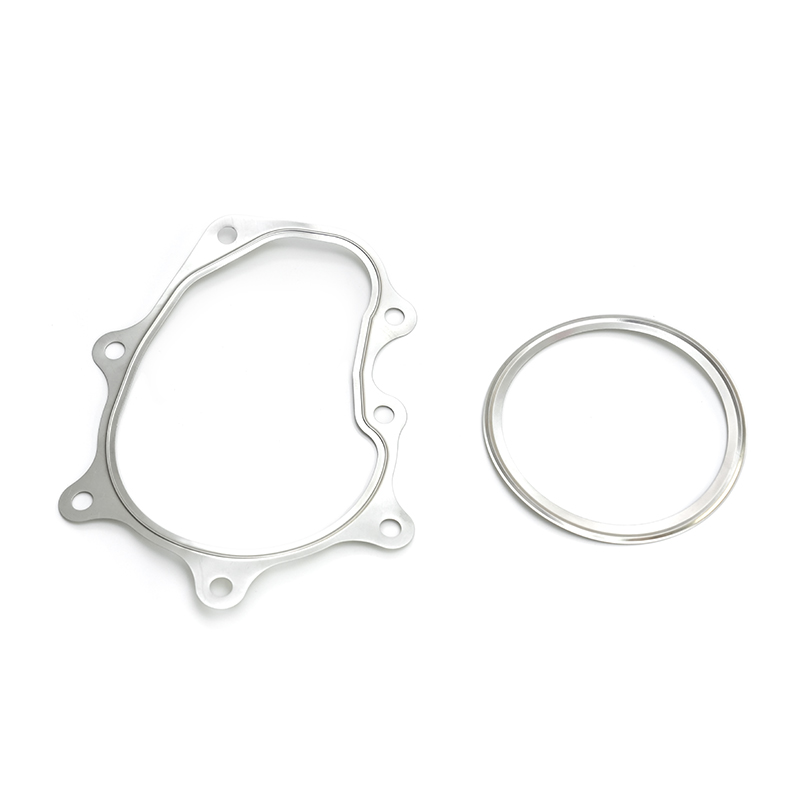
Наша прокладка из нержавеющей стали турбо-герметизации спроектирована для высокопроизводительных применений в двигателях с турбонаддувом, обеспечивая надежное, надежное уплотнение для предотвращени...
Смотрите детали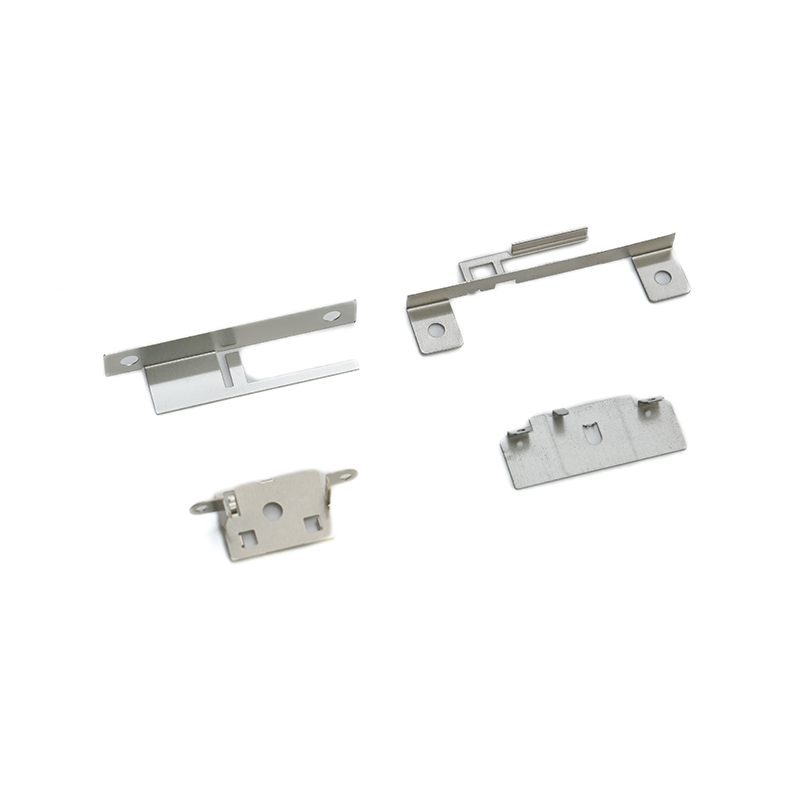
Наш кронштейн из нержавеющей стали с высоким давлением является надежным, долговечным и надежным решением для обеспечения оборудования в требовательных средах, где давление и целостность конструкци...
Смотрите детали
Перегородка с штампованным маслом железа является критическим компонентом в системах двигателя и трансмиссии, предназначенной для управления и управления потоком масла в механических сборках. Эта п...
Смотрите детали
Наша прокладка железа представляет собой высокопроизводительное уплотнительное решение, предназначенное для обеспечения долговременной и надежной производительности в широком спектре промышленных п...
Смотрите детали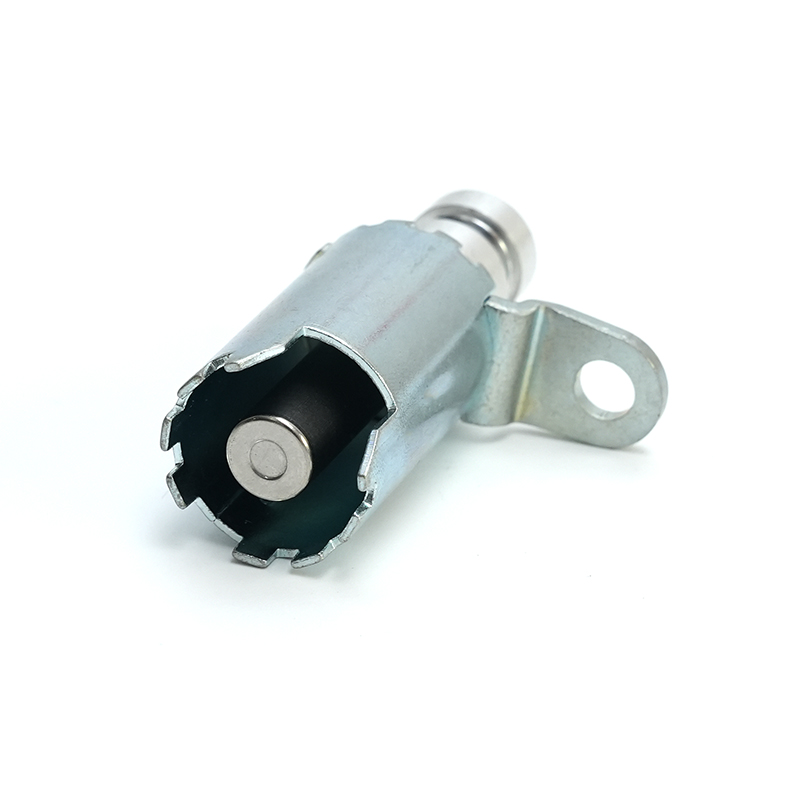
Сборка ядра с штампованным железным клапаном изготавливается с использованием технологии штамповки и изготовлена из высококачественного железного материала, точно штампованной в форме. Этот компоне...
Смотрите детали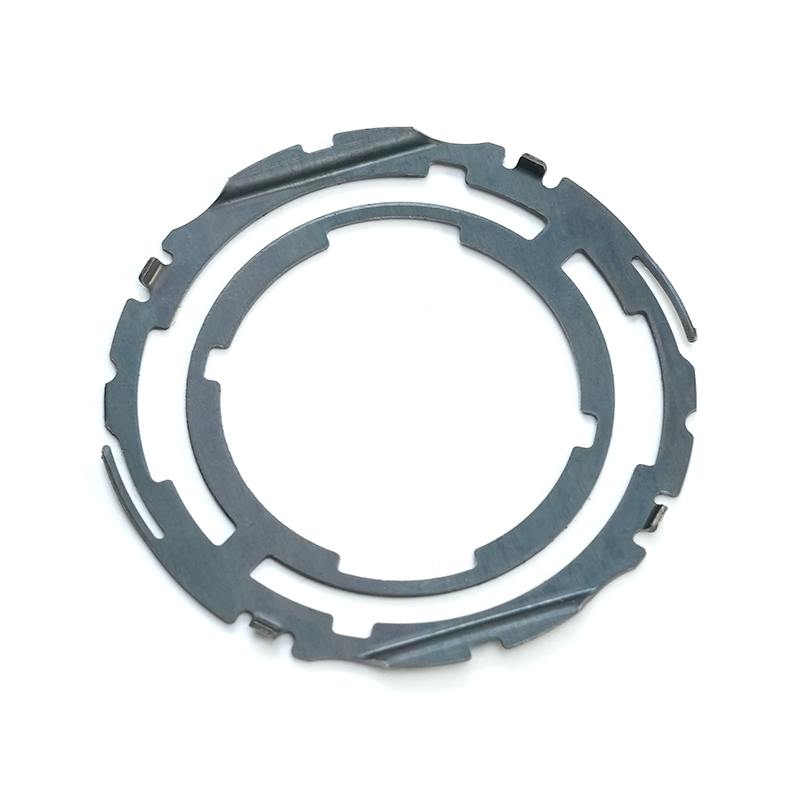
Пластина для настройки на штамп с штаммом на 65 мн представляет собой компонент из штамповки с точностью инженерного инженера, изготовленный из высокоуглеродной стали (65 млн.), Материал, известный...
Смотрите детали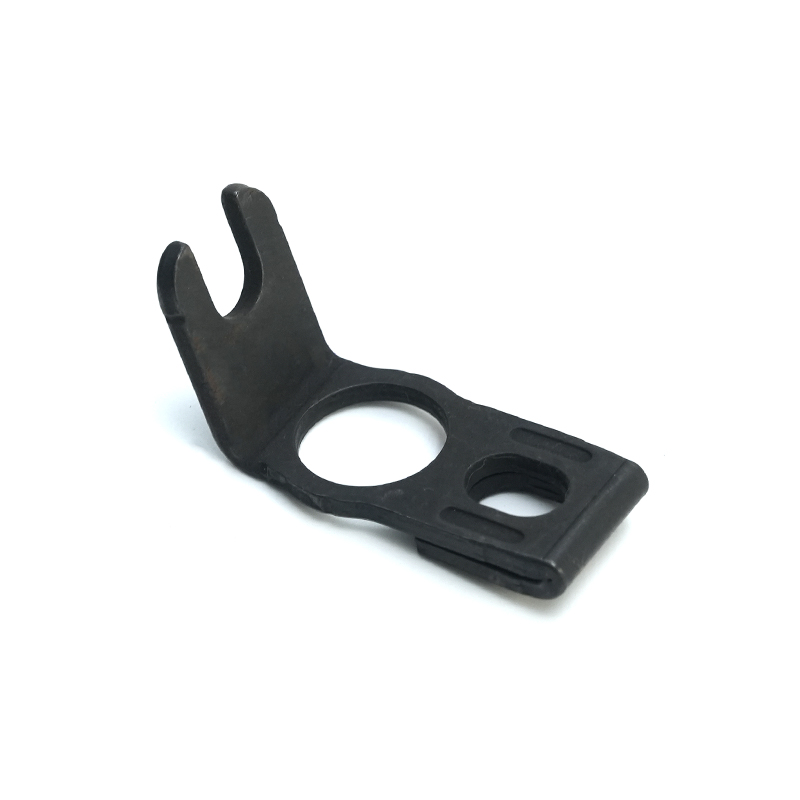
Кронштейн для взаимодействия с железным механизмом представляет собой надежный, точный компонент, предназначенный для обеспечения безопасного и эффективного взаимодействия с шестернями в различных ...
Смотрите детали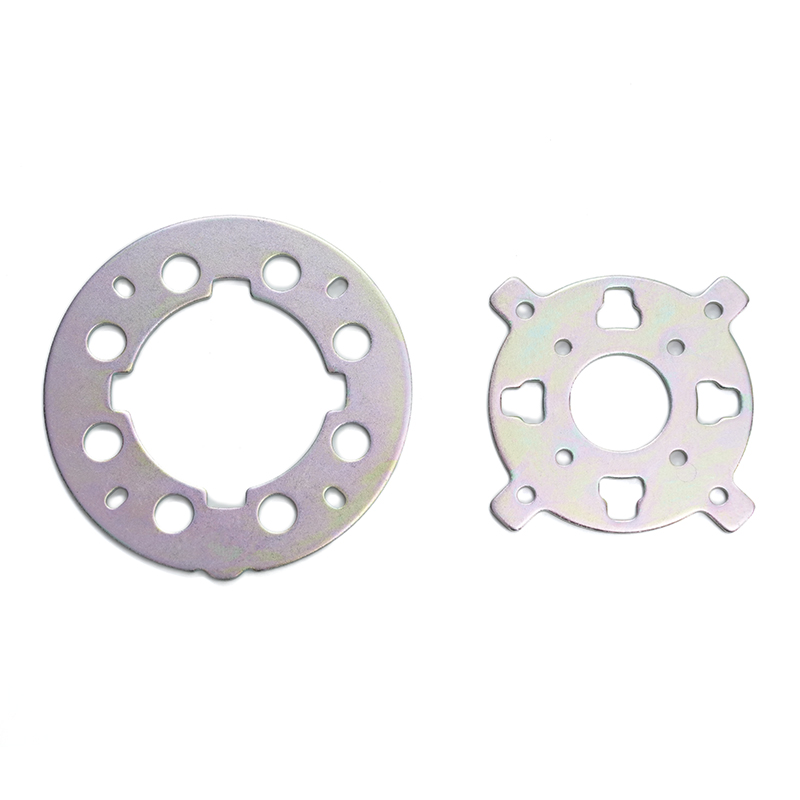
Наш автомобильный стальной фланце разработан для точности, долговечности и исключительной производительности в различных автомобильных приложениях. Изготовленные из высококачественной углеродистой ...
Смотрите детали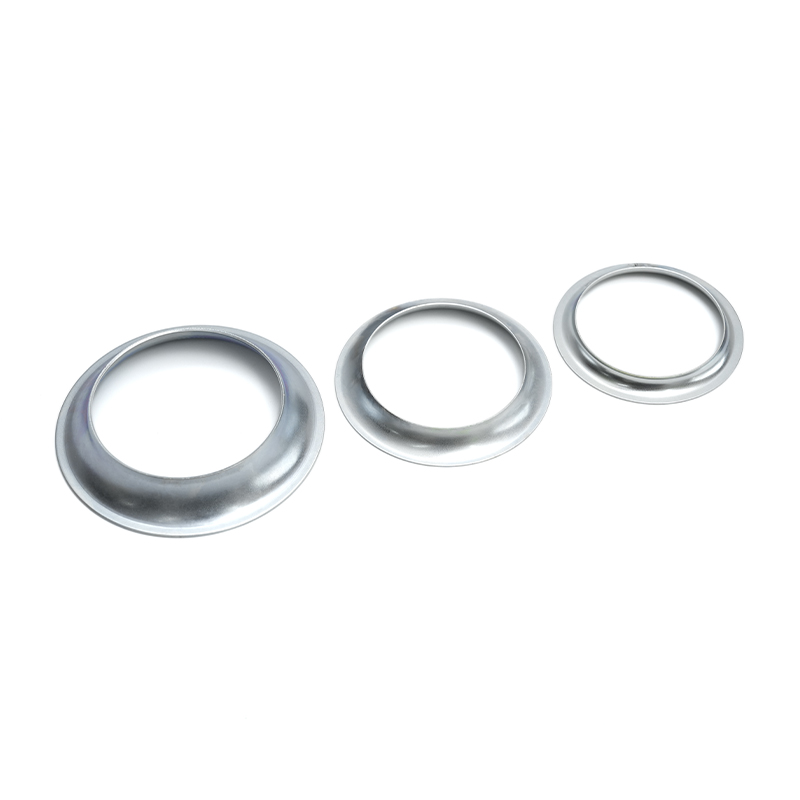
Наша железная алюминиевая тишина-это высокопроизводительное, долговечное решение, предназначенное для эффективного снижения шума и вибрации в широком спектре промышленных и механических применений....
Смотрите детали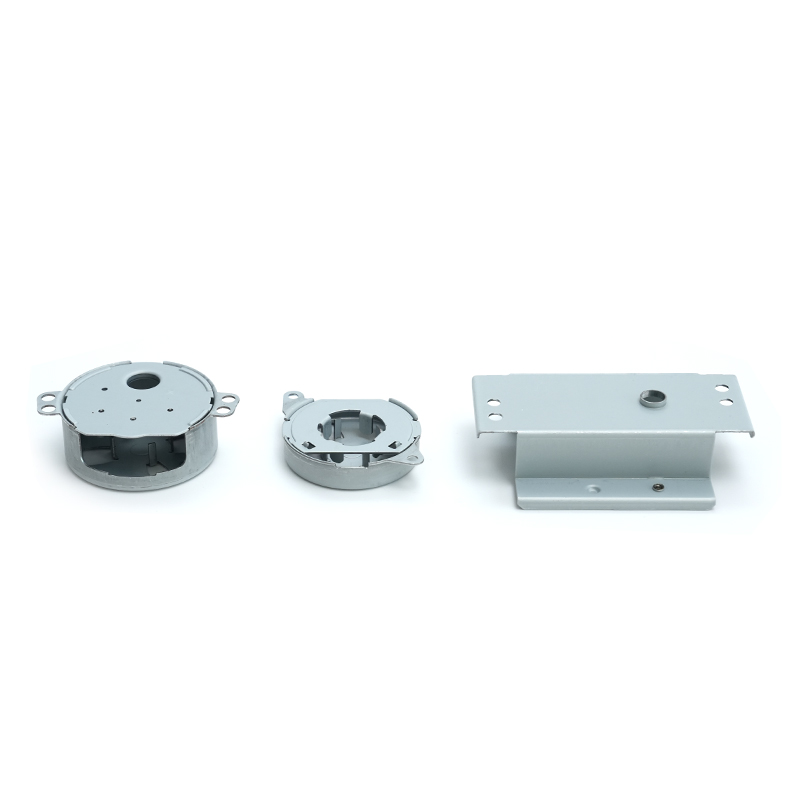
Наше оцинкованное корпус листового двигателя предлагает надежную защиту и долговечность для широкого спектра электродвигателей, используемых в различных отраслях промышленности. Созданный из высоко...
Смотрите деталиКонтактная информация
Address: № 6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, район Вудзин, город Чанчжоу, провинция Цзянсу
TEL: 86-15050692548
Если вы заинтересованы в наших продуктах, пожалуйста, проконсультируйтесь с нами
 Производители железнодорожных и цветных металлов.