简体中文
НОВОСТИ
Дом / Новости / Новости отрасли / Прогрессивное проектирование штампов: процесс, расположение полос, допуски и стоимость оснастки

Инженер отправляет распечатку кронштейна из нержавеющей стали, который будет установлен рядом с турбокомпрессором на платформе нового автомобиля. Прогнозируемый объем — 400 000 штук в год, при этом одно монтажное отверстие должно выдерживать допуск /-0,05 мм. В течение нескольких дней поставщик инструментов отвечает, предоставляя макет полосы, показывающий, как рулонная заготовка будет протыкаться, обрезаться, формоваться и отрезаться до готового кронштейна со скоростью примерно 250 ударов в минуту. Именно в этом случае прогрессивный дизайн штампов либо зарабатывает себе на жизнь, либо начинает создавать проблемы.
Прогрессивная конструкция штампа — это организация нескольких операций штамповки на одном наборе штампов, при которой каждый ход пресса обеспечивает получение готовой детали. Он заслуживает пристального внимания, поскольку расположение штампа определяет качество каждой детали, производимой на протяжении всего срока службы инструмента, стоимость самого инструмента и время выполнения заказа до производства.
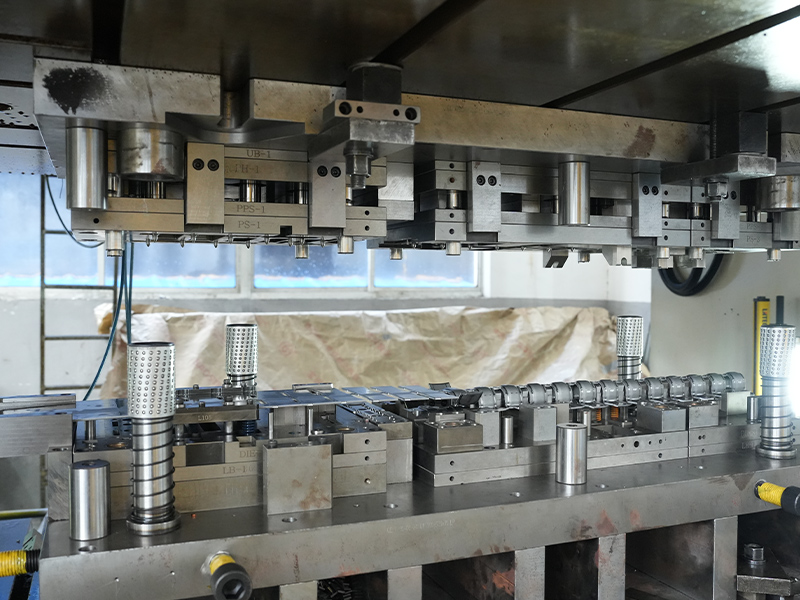
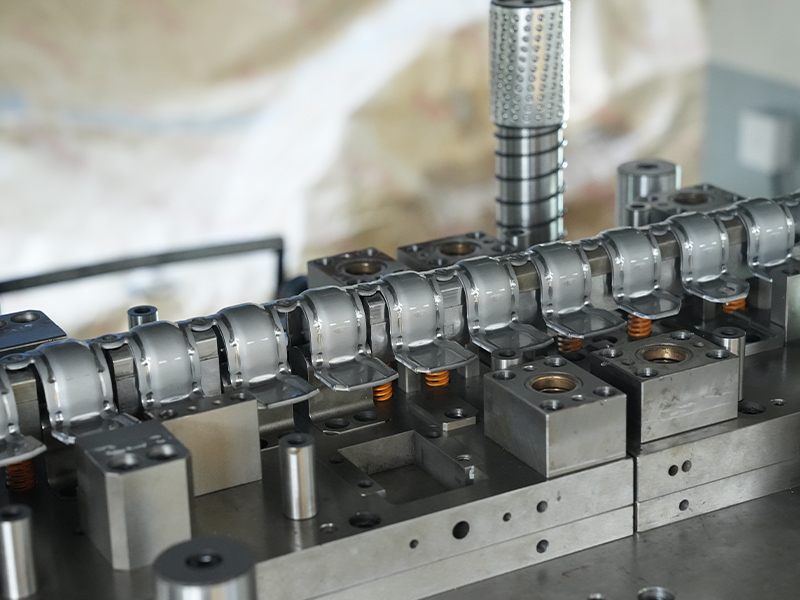
Прогрессивная матрица работает с непрерывной полосой металла. Полоса продвигается на фиксированное расстояние, называемое шагом или длиной подачи, с каждым ходом пресса. На каждой станции происходит одна операция: протачивается пилотное отверстие, подрезается контур, сгибается фланец, вытягивается чашка или выбивается деталь. На конечной станции готовая деталь отделяется от несущей ленты, пронесшей ее через матрицу.
Основными элементами конструкции прогрессивной матрицы являются:
Последовательность и конструкция носителя не являются подробностями. Они являются основой всего процесса, поскольку каждая последующая станция зависит от того, насколько материал доставляется в нужное место и в правильной форме.
Прогрессивная конструкция матрицы соответствует повторяемому рабочему процессу. Пропуск любого шага обычно позже проявляется в виде проблемы с печатной машиной.
Разметка полос – самый важный этап. Плохую компоновку с неустойчивым водилом или слабым пилотированием невозможно исправить более качественной механической обработкой; он выходит из строя на прессе, иногда только после того, как были изготовлены тысячи деталей. По этой причине опытные конструкторы штампов тратят больше времени на раскладку полосы, чем на любой другой этап.
Поведение материала является отправной точкой каждой прогрессивной конструкции штампа. Более твердые марки, такие как нержавеющая сталь 304, 316 и 410, затвердевают во время формовки, поэтому матрица должна оставлять достаточный зазор и иногда включать в себя этапы снятия напряжения. Алюминий и его сплавы легко формуются, но имеют тенденцию истирать поверхности инструментов, поэтому необходимы смазка, полированная инструментальная сталь и контролируемые зазоры. Медные сплавы обладают превосходной проводимостью и пластичностью, но требуют наличия острых инструментов, чтобы не допустить заусенцев на участках электрических контактов. Оцинкованная или оцинкованная сталь может потерять свое покрытие на срезанных кромках, поэтому проектировщик должен контролировать зазор и геометрию кромки, чтобы защитить слой.
| Материал | Типичные детали прогрессивной матрицы | Рекомендации по проектированию |
|---|---|---|
| Нержавеющая сталь (304, 316, 410) | Кронштейны, прокладки, теплозащитные экраны | Работа усложняет; требует щедрых зазоров и иногда постштамповочной обработки |
| Алюминий и алюминиевые сплавы | Радиаторы, заглушки для зарядных свай | Легкий и пластичный; наблюдайте за истиранием, пружинением и шероховатостью поверхности |
| Медь и латунь | Разъемы, штифты, крышки подшипников | Отличная формуемость; острый инструмент, необходимый для контроля заусенцев |
| Цинк и оцинкованная сталь | Корпуса двигателей, амортизаторы | Покрытие может отслаиваться; малый зазор сохраняет защиту кромок |
Ан автомобильный стальной фланец — хороший пример части, которая выглядит простой, но сильно зависит от прогресса. Геометрия фланца, расположение отверстий и требования к плоскостности обычно вынуждают проектировщика комбинировать станции прошивки, обрезки и формовки, а матрица должна сохранять стабильность размеров в течение длительных производственных циклов.
 Поставщики автомобильных стальных фланцев на заказ, Компания Changzhou Dingjia Metal Technology Co., Ltd. - это китайские поставщики автомобильных стальных фланцев на заказ и компания по производству автомобильных стальных фланцев, наша ... Посмотреть продукт →
Шаг между станциями определяет длину подачи и, в свою очередь, количество деталей, производимых за один ход. Более короткий шаг увеличивает производительность, но может оставить слишком мало места для инструментов глубокой формовки. Несущая полоса должна оставаться достаточно прочной, чтобы перемещать деталь через каждую станцию, и в то же время достаточно узкой, чтобы обеспечить высокий уровень использования материала. Пилотирование безопасно только в том случае, если пилотные отверстия сохраняются до конечной станции, поэтому при планировке не следует отключать их слишком рано. Эти компромиссы являются причиной того, почему проверка компоновки полос имеет значение перед началом оснастки.
Современная конструкция прогрессивной матрицы обычно обеспечивает точность положения отверстий до /-0,05 мм и плоскостность в пределах 0,1 мм для деталей малого и среднего размера, но достижимые значения зависят от толщины материала, ширины полосы, размера детали и количества станций. В высокотемпературных двигателях уплотнительная прокладка турбины из нержавеющей стали требует строгой ровности и отсутствия заусенцев на краях, поскольку любые дефекты могут поставить под угрозу качество уплотнения. Конструктор штампа, который понимает функцию каждой детали, знает, какие допуски являются критическими, а какие второстепенными, и эти знания напрямую влияют на стоимость инструмента.
 Поставщики уплотнительных прокладок турбонаддува на заказ из нержавеющей стали, Компания Changzhou Dingjia Metal Technology Co., Ltd. является китайским поставщиком уплотнительных прокладок для турбин из нержавеющей стали и турбо-морем из нержавеющей стали... Посмотреть продукт →
Прогрессивная матрица редко бывает самым дешевым способом создания прототипа, и она не является правильным решением для каждой детали. Сам инструмент может стоить несколько тысяч долларов за простую конструкцию с двумя станциями или гораздо более шестизначную сумму за сложную матрицу с множеством операций формовки. Экономика обычно отдает предпочтение прогрессивной штамповке, когда годовой объем достаточно высок, и низкая стоимость детали компенсирует инвестиции в оснастку.
Согласно графику, на проектирование и изготовление типичного прогрессивного штампа для небольшой штамповки уходит от четырех до десяти недель. Сложная геометрия, твердые материалы и жесткие допуски расширяют это окно, поскольку проверка и отбор проб занимают больше времени. Запланируйте как минимум один раунд утверждения образцов и подтвердите, кто несет расходы на изменения, вызванные обновлениями дизайна на стороне клиента.
К основным факторам затрат при разработке прогрессивной матрицы относятся:
Даже опытные команды видят, что те же проблемы повторяются при проектировании прогрессивных кубиков. Раннее распознавание этих проблем снижает риск для покупателя.
У большинства этих проблем одна основная причина: матрица проектируется до того, как материал и процесс полностью изучены. Поставщик, имеющий опыт производства различных материалов, может указать на эти проблемы во время предложения, а не во время испытаний.
Правильный партнер приносит больше, чем просто пресс и кубик. Ищите поставщика, который проектирует и производит собственные прогрессивные штампы, имеет печатные мощности для собственного производства и может продемонстрировать опыт работы как с черными, так и с цветными металлами. Система управления качеством повышает уверенность в том, что этапы оснастки, отбора проб и производства документированы. Самое главное, поставщик должен быть готов обсудить расположение полос, стратегию допусков и выбор материала до того, как будет зафиксировано предложение.
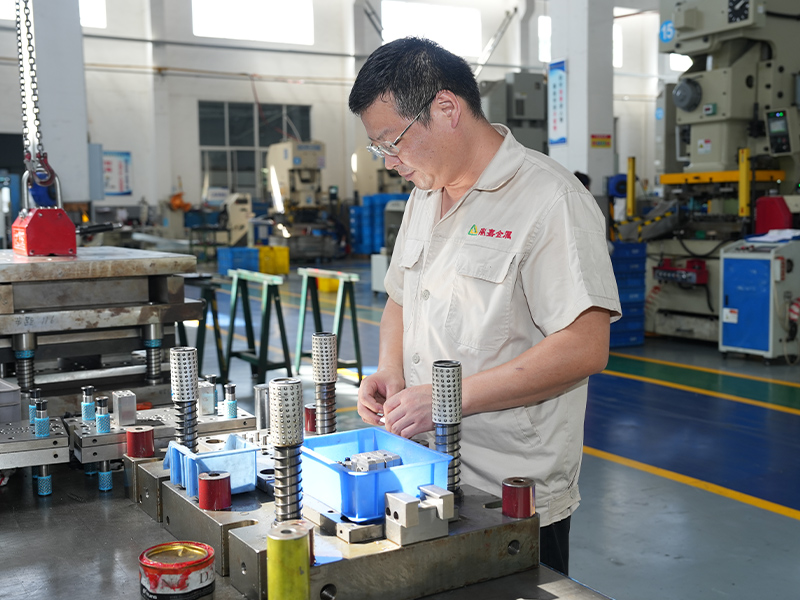
В компании Changzhou Dingjia Metal Technology та же команда инженеров, которая разрабатывает прогрессивные штампы, также осуществляет сборку штампов и линию штамповки. Наша штамповочная мощность достигает 500 тонн, а ассортимент продукции охватывает детали из нержавеющей стали, железа, автомобильной стали, алюминия, меди и цинка. Такая структура означает, что знания о материалах и отзывы производителей учитываются непосредственно при каждой проверке проекта. В новых проектах свай для зарядки энергии мы также применили подходы с прогрессивной матрицей к таким компонентам, как штампованная алюминиевая тепловая пластина вентилятора , где важны тепловые характеристики, плоскостность и качество поверхности.
 Изготовленная на заказ штампованная алюминиевая нагревательная пластина вентилятора. Новые поставщики вилок для зарядки энергии, Changzhou Dingjia Metal Technology Co., Ltd. - это Китайская штампованная алюминиевая тепловая пластина вентилятора, новая энергетическая зарядная свая, поставщики и ... Посмотреть продукт →
Чтобы подготовиться к следующей части, просмотрите наш практическое руководство по точной штамповке деталей чтобы увидеть, как взаимодействуют материалы, инструменты и производственные факторы. Если у вас уже есть распечатка или 3D-модель, вы можете связаться с командой чтобы обсудить схему расположения полос и план оснастки, прежде чем совершать полные инвестиции.
Прогрессивная конструкция штампов вознаграждает инженеров и покупателей, которые выходят за рамки ценового предложения. Расположение полосы, последовательность станций, выбор инструментальной стали и знание материалов, лежащих в основе штампа, — все это определяет, будет ли ваша деталь доставлена вовремя, сохранит ли допуск и останется ли она доступной в больших объемах. Попросите показать макет, поставьте под сомнение предположения и выберите партнера, чьи инженеры по штампам поговорят с вами до того, как сталь будет разрезана.
Ваш адрес электронной почты не будет опубликован. Требуемые поля отмечены *
Наш износостойкий и высокий давление из нержавеющей стали разработана для выдержания условий и обеспечивает исключительную производительность в различных промышленных применениях. Изготовленная из ...
Смотрите детали
Закрепители стали Starlock Steal Steel Starlock представляют собой специализированные подпорные компоненты, предназначенные для надежного удержания деталей в сборах водяных клапанов. Изготовленные ...
Смотрите детали
Перегородка с штампованным маслом железа является критическим компонентом в системах двигателя и трансмиссии, предназначенной для управления и управления потоком масла в механических сборках. Эта п...
Смотрите детали
Упадок соленоидного клапана штампованного железа представляет собой точный инженерный компонент, предназначенный для окладывания и защиты систем соленоидного клапана. Изготовленные с использованием...
Смотрите детали
Наша железная пластина-это высококачественный, прочный компонент, предназначенный для использования в различных механических системах, требующих эффективного переноса энергии и теплостойкости. Изго...
Смотрите детали
Кронштейн для взаимодействия с железным механизмом представляет собой надежный, точный компонент, предназначенный для обеспечения безопасного и эффективного взаимодействия с шестернями в различных ...
Смотрите детали
Наш коррозионный автомобильный стальной кронштейн разработан для долговечности и производительности в требующих автомобильных приложениях. Этот кронштейн, созданный из высококачественной, коррозион...
Смотрите детали
Тепловая пластина с алюминиевым вентилятором для новой зарядки для зарядки энергии представляет собой ключевой компонент, изготовленный из алюминиевого сплава с использованием технологии штамповки,...
Смотрите детали
Наша медная клетка подшипника является важным компонентом, предназначенным для использования в точных подшипниках, обеспечивающей долговечность и эффективную производительность в различных промышле...
Смотрите детали
Тонкие медные контакты представляют собой электрические электрические разъемы, разработанные для обеспечения надежной и эффективной производительности в широком спектре применений. Изготовленные из...
Смотрите детали
Медный серебряный серебряный водяной насосной насосной штифт представляет собой высокопроизводительный, точный инженерный компонент, предназначенный для функциональности в соленоидных клапанах водя...
Смотрите детали
Наше оцинкованное корпус листового двигателя предлагает надежную защиту и долговечность для широкого спектра электродвигателей, используемых в различных отраслях промышленности. Созданный из высоко...
Смотрите деталиКонтактная информация
Address: № 6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, район Вудзин, город Чанчжоу, провинция Цзянсу
TEL: 86-15050692548
Если вы заинтересованы в наших продуктах, пожалуйста, проконсультируйтесь с нами
 Производители железнодорожных и цветных металлов.